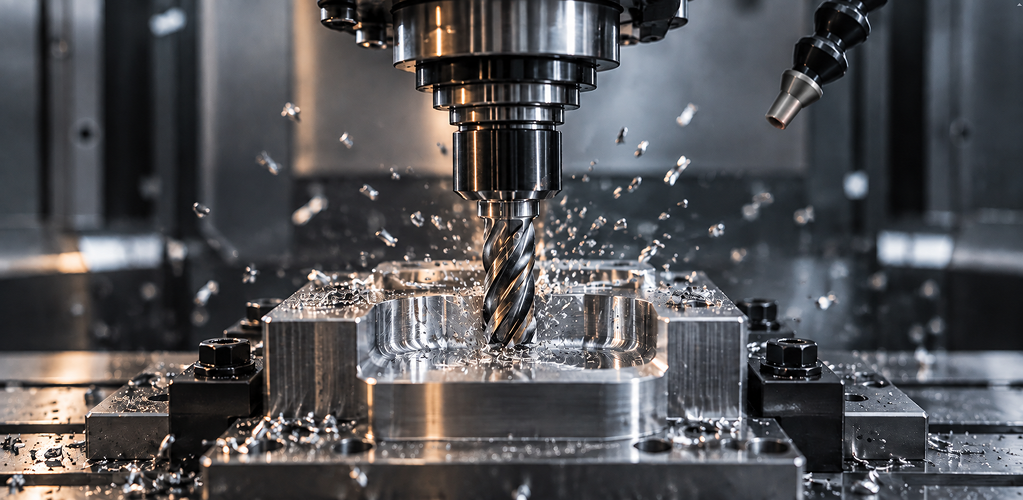
Высокоскоростная обработка, или HSM (High Speed Machining), — это технология механической обработки, при которой используются повышенные скорости резания, подачи и специально рассчитанные стратегии движения инструмента. Она применяется на станках с ЧПУ для повышения производительности, улучшения качества поверхности и сокращения сроков изготовления деталей.
Важно понимать, что HSM — это не просто увеличение оборотов шпинделя. Эффективная высокоскоростная обработка требует согласованной работы станка, инструмента, оснастки, системы ЧПУ и САМ-программы.
При правильном применении технология позволяет уменьшить силы резания, снизить риск деформации детали и сократить объем последующей обработки. Однако неправильно подобранные режимы, недостаточная жесткость оборудования или неподходящий инструмент могут привести к вибрациям, перегреву и браку.
Что такое высокоскоростная обработка
При традиционном фрезеровании производительность часто увеличивают за счет большей глубины резания или подачи. В HSM используется другой подход: инструмент вращается с высокой частотой, а материал снимается сравнительно небольшими проходами.
За один проход удаляется небольшой объем материала, зато повышается скорость перемещения инструмента. Это позволяет уменьшить силы резания и сделать процесс более стабильным.
Оптимальные значения зависят от конкретной задачи. Режим, подходящий для алюминия, не может автоматически применяться для стали или титана.
Почему HSM — это не просто высокие обороты
Распространенная ошибка — считать высокоскоростной обработкой любой процесс с высокой частотой вращения шпинделя.
Если увеличить обороты, но оставить прежнюю подачу, изменится нагрузка на каждый зуб инструмента. При этом меняется тепловой режим и эффективность резания.
Шпиндель также должен быть рассчитан на высокую частоту вращения. Важны конструкция подшипников, балансировка инструмента, система смазки и стабильность работы.
Большое значение имеет система ЧПУ. При обработке сложной поверхности станок должен быстро отрабатывать большое количество точек траектории. Если система управления не справляется, движение становится менее плавным, а фактическая скорость обработки может снижаться.
Таким образом, HSM — это комплексная технология, а не отдельная настройка станка.
Влияние на качество поверхности
Одно из важных преимуществ HSM — возможность получать качественную поверхность непосредственно после фрезерования.
При тяжелом резании инструмент испытывает значительные силы. Это может приводить к его отклонению, особенно при обработке тонких стенок и сложных элементов. При небольшом радиальном погружении боковая нагрузка уменьшается.
На качество влияет и траектория инструмента. Современные CAM-системы позволяют создавать плавные перемещения без резких изменений направления. Это помогает поддерживать более равномерную нагрузку.
В результате поверхность получается более однородной, а необходимость последующей ручной доводки может уменьшаться.
Точность изготовления
Высокоскоростная обработка может положительно влиять на геометрическую точность благодаря снижению сил резания.
При тяжелом проходе инструмент и заготовка могут немного деформироваться. Особенно заметна проблема при обработке тонких элементов. Если материал снимается небольшими проходами, нагрузка становится более предсказуемой.
Однако HSM не устраняет температурные деформации. Часть тепла уходит со стружкой, но часть передается инструменту и заготовке. При неправильных режимах температура может повышаться, что влияет на размеры детали.
Поэтому при выборе технологии необходимо учитывать не только механическую, но и тепловую нагрузку.
Дополнительное преимущество дает стабильность процесса. Если одинаковые участки детали обрабатываются по повторяемой траектории и при одинаковых условиях, технологу проще контролировать результат от детали к детали. Это особенно важно в серийном производстве, где небольшое отклонение, повторяющееся на каждой заготовке, может привести к существенному количеству брака.
Для ответственных деталей также может использоваться промежуточный и финальный контроль размеров. Автоматическое измерение позволяет своевременно обнаружить отклонение и скорректировать процесс до выпуска следующей партии.
Влияние на стойкость инструмента
Высокие обороты не обязательно означают быстрый износ инструмента. Все зависит от правильности подбора режима.
При слишком низкой скорости резания инструмент может работать неэффективно. При чрезмерно высокой возрастает тепловая нагрузка и ускоряется износ режущей кромки.
В HSM большое значение имеет правильное сочетание скорости резания, подачи на зуб и глубины резания. Часто применяется небольшое радиальное погружение, благодаря чему нагрузка на режущую кромку становится более равномерной.
Современные твердосплавные фрезы и покрытия позволяют работать на высоких скоростях, однако рекомендованные производителем параметры необходимо адаптировать к конкретному станку.
Особое внимание следует уделять вылету инструмента. Чем он больше, тем выше вероятность прогиба и вибраций. Поэтому инструмент стараются закреплять с минимально необходимым вылетом.
Как HSM влияет на сроки производства
Основное преимущество технологии — сокращение времени обработки. Но реальная производительность зависит не только от оборотов шпинделя. На длительность цикла влияют смена инструмента, загрузка и выгрузка детали, измерения, перестановки заготовки и другие вспомогательные операции.
Поэтому HSM дает наибольший эффект, когда позволяет одновременно:
- увеличить скорость подачи;
- сократить число чистовых проходов;
- уменьшить объем ручной доводки;
- сократить количество перестановок детали;
- уменьшить число последующих операций;
- использовать более эффективные траектории.
При обработке сложной детали это может существенно сократить общий производственный цикл.
Особенно заметен эффект при единичном и мелкосерийном производстве, где ручная доводка и дополнительные операции могут занимать значительную часть времени.
Важно учитывать и время подготовки производства. Хорошо разработанная САМ-программа может использоваться для серии одинаковых деталей, поэтому первоначальные затраты на подготовку постепенно распределяются на весь объем выпуска.
Роль САМ-системы
Качественная управляющая программа является одним из ключевых условий HSM.
САМ-система должна учитывать не только форму детали, но и характер движения инструмента. Резкие изменения направления могут создавать скачки нагрузки даже при правильно выбранных режимах.
Современные стратегии HSM стремятся поддерживать постоянную или близкую к постоянной нагрузку на инструмент. Например, при обработке кармана траектория может автоматически изменяться, чтобы избежать резкого увеличения объема материала в зоне резания.
При чистовой обработке сложных поверхностей важна плавность движения. Чем меньше резких изменений, тем стабильнее работает станок.
САМ-программа также должна соответствовать возможностям конкретной стойки ЧПУ. Система управления должна успевать обрабатывать большое количество точек траектории без заметного замедления.
Еще до запуска обработки программу можно проверить в виртуальной среде. Симуляция помогает обнаружить возможные столкновения инструмента, держателя или детали, а также оценить последовательность операций. Это особенно важно при обработке сложных заготовок и использовании длинного инструмента.
Что необходимо для эффективной HSM
Для стабильного процесса требуется несколько условий.
Жесткий станок. Конструкция должна обеспечивать стабильное движение без лишних вибраций.
Высокоскоростной шпиндель. Он должен соответствовать требуемой частоте вращения и обеспечивать необходимую мощность.
Качественный инструмент. Фреза должна соответствовать материалу заготовки и выбранной стратегии.
Надежная оснастка. Патрон и приспособление должны обеспечивать минимальное биение и достаточную жесткость.
Современная САМ-система. Она должна поддерживать HSM-стратегии и формировать плавные траектории.
Подходящая система ЧПУ. Стойка должна быстро обрабатывать программу и точно воспроизводить траекторию.
Контроль процесса. Измерение инструмента и детали помогает своевременно выявлять отклонения и снижать риск брака.
Не менее важна квалификация персонала. Технолог должен понимать взаимосвязь между скоростью, подачей, глубиной резания и нагрузкой на инструмент. Даже современное оборудование не сможет полностью компенсировать ошибки при выборе режима или подготовке управляющей программы.
Когда высокая скорость может ухудшить результат
HSM требует подходящего оборудования и правильной настройки.
Если станок недостаточно жесткий, увеличение скорости и подачи может вызвать вибрации. На поверхности появляются следы колебаний, а инструмент изнашивается быстрее.
Проблемы возникают и при недостаточно надежном закреплении заготовки. Даже оптимальная траектория не компенсирует движение детали в приспособлении.
Неподходящий инструмент также способен привести к перегреву, плохому отводу стружки и преждевременному износу.
Кроме того, необходимо учитывать состояние станка. Люфты, износ направляющих и проблемы со шпинделем способны существенно снизить эффективность HSM.
Поэтому перед внедрением технологии важно оценить всю систему: станок, инструмент, оснастку, программу и заготовку.
Как HSM работает с разными материалами
Режимы высокоскоростной обработки существенно отличаются в зависимости от материала.
Алюминиевые сплавы обычно хорошо подходят для HSM. Их можно обрабатывать на высоких скоростях, однако необходимо эффективно удалять стружку и не допускать ее повторного попадания в зону резания.
Конструкционные стали требуют более тщательного выбора скорости, подачи и инструмента. При увеличении скорости возрастает тепловая нагрузка, поэтому важны свойства режущего материала и покрытия.
Нержавеющие стали могут быть сложнее из-за наклепа и повышенного тепловыделения. Здесь важно не допускать длительного трения инструмента по поверхности без полноценного резания.
Титановые сплавы требуют особого подхода из-за низкой теплопроводности и высокой нагрузки на режущую кромку. В таких задачах эффективной может оказаться стратегия постоянной нагрузки, а не простое увеличение оборотов.
Таким образом, HSM всегда должна адаптироваться к конкретному материалу.
Когда HSM особенно эффективна
Технология востребована там, где необходимо сочетать точность, сложную геометрию и высокую производительность.
Одно из основных направлений — производство пресс-форм и штампов. Такие детали имеют глубокие полости, сложные трехмерные поверхности и большое количество переходов.
HSM применяется также в авиационной, автомобильной промышленности, приборостроении, производстве медицинских компонентов и сложных прототипов.
В единичном производстве технология помогает быстрее получить готовую деталь, а в серийном — уменьшить длительность цикла и повысить загрузку оборудования.
Экономический эффект
Экономия от HSM складывается из нескольких составляющих.
Во-первых, уменьшается машинное время. Это позволяет выпускать больше деталей на том же оборудовании.
Во-вторых, при правильно выбранной стратегии повышается эффективность использования инструмента.
В-третьих, сокращается объем ручной обработки и доводки.
В-четвертых, уменьшается продолжительность производственного цикла, что особенно важно при срочных заказах и небольших сериях.
Однако внедрение HSM требует первоначальных инвестиций. Может потребоваться современный станок, специализированный инструмент, программное обеспечение и обучение персонала.
Поэтому экономический эффект необходимо рассчитывать для конкретного производства. Для простой детали, которая уже изготавливается за несколько минут, переход на сложную HSM-технологию может быть неоправданным. Для сложной детали с большим объемом фрезерования сокращение машинного времени и ручных операций может иметь гораздо большее значение.
Как внедрять HSM
Переход на HSM целесообразно начинать с анализа существующих операций.
Сначала определяют детали, на обработку которых приходится значительная часть производственного времени. Затем оценивают станок, инструмент, оснастку и действующие управляющие программы.
После этого подбираются тестовые режимы. Производительность увеличивают постепенно, контролируя состояние инструмента, качество поверхности и размеры детали.
Полученные результаты фиксируются и используются при дальнейшей работе с аналогичными деталями.
Так HSM превращается из отдельного эксперимента в стандартизированную технологию производства.
Итоги
Высокоскоростная обработка на ЧПУ — это комплексная технология, позволяющая повысить производительность, улучшить качество поверхности и сократить сроки изготовления сложных деталей.
Ее эффективность определяется не максимальной частотой вращения шпинделя, а правильным сочетанием скорости резания, подачи, глубины резания, инструмента, траектории и возможностей оборудования.
При грамотно подобранных режимах снижаются силы резания, повышается стабильность процесса и уменьшается объем последующей обработки. Это особенно важно при изготовлении пресс-форм, штампов, тонкостенных деталей и сложных компонентов.
При этом HSM требует жесткого оборудования, качественного инструмента, надежной оснастки и правильно подготовленной CAM-программы. Неподходящие режимы или недостаточная жесткость системы могут привести к вибрациям, перегреву и браку.
Главный принцип высокоскоростной обработки заключается в том, что максимальная производительность достигается не за счет предельно высокой скорости, а за счет оптимального сочетания всех параметров процесса.
Для предприятий, которые регулярно производят сложные детали, HSM может стать эффективным инструментом оптимизации производства. Она позволяет сократить машинное время, уменьшить объем ручной доводки и повысить стабильность результата.
Таким образом, высокоскоростная обработка — это не просто работа на высоких оборотах. Это комплексный подход к организации процесса, при котором скорость, точность и качество достигаются за счет согласованной работы станка, инструмента, оснастки, программного обеспечения и специалиста.